

Views: 1 创始人: Site Editor Publish Time: 2026-10-30 Origin: Site


<!--[if gte mso 9]>
在机械加工、五金制造、装备运维、汽车维修等工业场景中,钢铁、碳钢、铸铁类工件普遍面临锈蚀与氧化皮困扰。工件表面生成红锈、高温氧化皮,不仅破坏外观品相,还会干扰切削、喷涂、电镀、装配等后道工序;传统物理打磨、钢丝刷清理方式劳动强度大,极易造成基材表面划伤、尺寸超差;盐酸、硫酸体系的强酸性除锈药剂虽除锈效率高,但存在过腐蚀、点蚀风险,造成精密零件精度丢失直接报废;除锈完成后工件暴露于大气环境极易快速返锈,反复处理推高综合制造成本;同时传统酸性药剂刺激性挥发物、高污染废液也给企业带来现场职业健康与环保合规压力。由此可见,金属锈蚀治理的核心技术逻辑可归纳为高效剥离锈蚀层、基材低腐蚀损伤、工序后抑制二次返锈、废液满足环保管控要求四大维度。本文围绕螯合型环保金属除锈剂,从锈蚀失效机理、产品配方技术特点、工艺选型、现场运维、风险防控等角度开展系统性阐述。
一、工业金属锈蚀处理的技术难点
碳钢、铸铁、合金钢等黑色金属的除锈治理,难点集中在锈蚀层结构属性与金属基材化学敏感性之间的矛盾,常规处理手段很难同时兼顾除锈效率与基材保护。
除锈方案选择不当,除了影响工件外观质量,还会改变零件尺寸精度与力学性能,提升报废率与运维成本,成为金属加工行业普遍存在的工艺痛点。
二、螯合型环保除锈剂配方技术核心优势
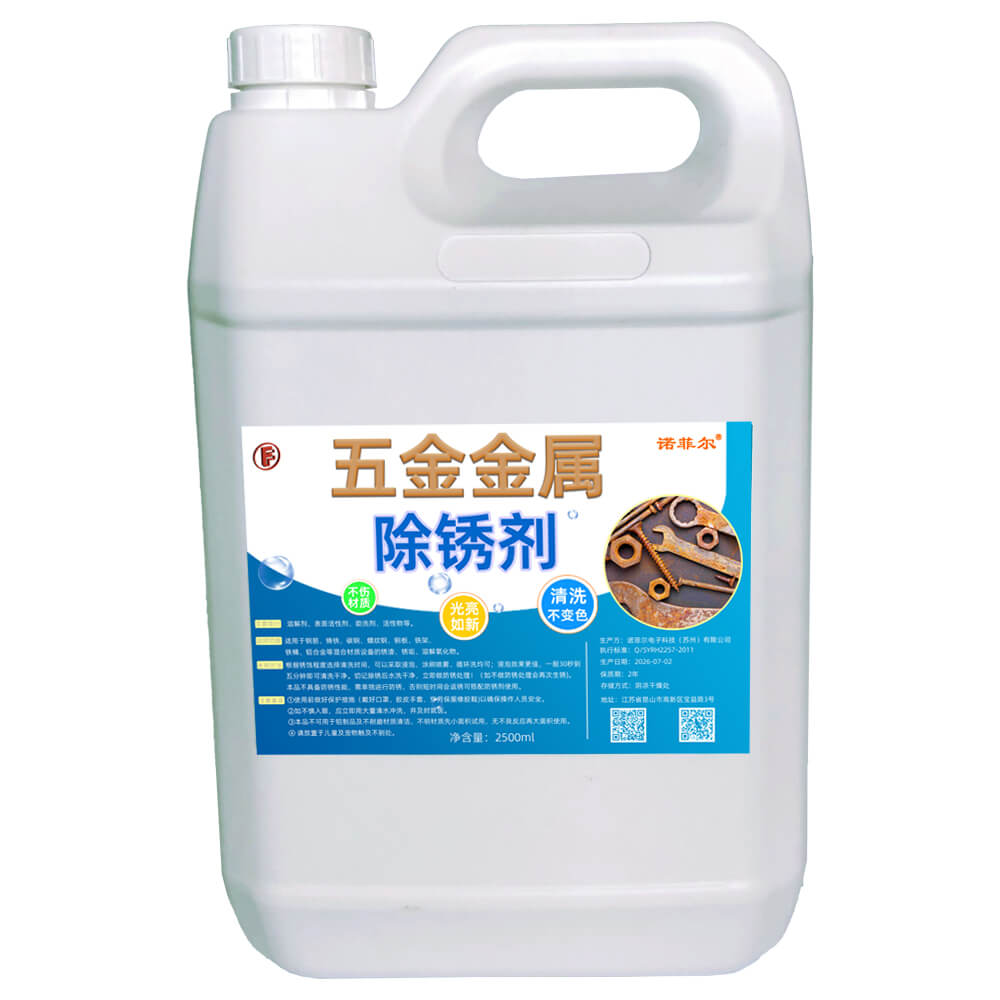
区别于传统无机强酸除锈体系,环保型除锈剂采用有机酸复配螯合剂、锈层分解助剂、缓蚀组分、成膜防护剂的复配技术路线,针对工业现场 “除锈效率、基材防护、短期防锈、环保合规” 的实际需求进行定向配方开发,实现锈层选择性溶解剥离,对完好金属基体起到抑制腐蚀的作用,核心技术特点如下。
1. 选择性锈层分解,实现复杂结构无死角除锈
依靠螯合组分对铁离子的络合配位作用,配合有机酸对锈蚀层的溶解能力,定向破坏氧化铁、氧化皮的化学结构,使锈蚀产物转化为可溶于工作液的络合盐,实现锈层剥离,无需高强度物理打磨辅助。
技术提示:氧化皮厚度、锈蚀老化程度会直接影响处理时长,厚层固化老锈需要适当延长工艺时间,必要时搭配超声协同强化清洗效果。
2. 复配专用缓蚀体系,实现基材低损伤管控
配方内复配高效金属缓蚀剂,在完好的钢铁基材表面形成吸附型防护层,抑制药剂对基体金属的侵蚀,实现 “溶锈不溶材”,解决传统强酸除锈剂除锈伴随基材腐蚀的固有缺陷。
3. 一体化成膜防护,管控工序间返锈风险
药剂内置超薄有机成膜组分,除锈漂洗之后,会在洁净金属表面生成一层肉眼不可见的分子级防护膜,隔绝空气、水汽与金属基体接触,实现除锈‑工序间防锈一体化。
注意:该防护为工序间短期防护膜,不属于长期重防腐涂层,工件长期户外暴露仍需要配套油漆、防锈油等正式防腐手段。
4. 低刺激环保配方,降低现场安全环保压力
配方摒弃盐酸、硫酸、硝酸等强无机酸,不含重金属、磷、苯类有害组分,适配国内工业环保管控标准。
5. 多工艺模式适配,兼顾小批量与流水线生产
药剂适配多种工程作业模式,覆盖手工维修、批量流水线、精密超声清洗不同场景:
6. 高浓缩配方,优化全周期生产成本
原液为高浓缩体系,可以结合锈蚀严重程度按照 1:5‑1:30 比例兑水稀释使用,同等质量原液处理工件量远高于普通除锈产品,减少药剂采购消耗。同时替代人工打磨工序,降低人力投入;基材过腐蚀报废概率下降,工件报废损失减少;工序间防锈效果降低重复除锈工作量,从药剂、人工、报废损耗多个维度实现综合成本优化。
三、典型落地应用场景
续写拓展:工艺验证、现场制程管控、失效风险识别与供方技术评估
1. 药剂导入前标准化验证流程
任何新型除锈药剂正式上线前,严禁直接依靠厂家技术参数大批量投产,必须完成三级验证: 1)基材兼容性试验:选取现场实际工件试样,采用拟定的浓度、温度、时间开展浸泡测试,观察是否存在点蚀、变色、尺寸变化,评估基材耐受窗口;不锈钢、高硬度合金钢必须单独验证; 2)除锈能力试验:选取现场真实锈蚀状态工件,验证不同锈蚀等级下的除锈效果,确定适配的稀释比例、温度、处理时间; 3)后工艺兼容性试验:完成除锈后的工件开展喷涂、焊接或者电镀小试,确认表面成膜层不会造成附着力不良、焊接气孔等衍生缺陷。
2. 量产现场工艺运维要点
3. 常见异常现象根因分析
4. 储存、操作 EHS 管理
虽然产品不含有强无机酸,但仍属于工业化学药剂,作业过程应佩戴耐酸碱手套,避免长时间皮肤接触,防止药剂溅入眼睛;车间保持基础通风条件。物料储存放置于阴凉通风仓库,密封存放,避免日晒;区分与强碱类物料混放。废液按照环保要求收集处置,严格遵循药剂 MSDS 安全技术说明书执行。
5. 供应商技术能力评估要点
工业除锈药剂属于复配精细化学品,批次稳定性直接决定工艺一致性。选择供方时,除产品报价外,需要关注以下维度:每批次出厂的性能检测报告,包含除锈效率、金属腐蚀速率、缓蚀性能指标;支持寄样做实物工况测试;针对特殊材质、复杂锈蚀工况具备配方微调定制能力;同时具备完整的技术服务,输出稀释比例、时间‑温度工艺参数、槽液维护、废液处理指导方案,在生产出现异常时可以提供技术支撑。
总结 金属除锈工艺不是单一追求除锈速度,而是实现锈蚀剥离效率、基材腐蚀速率、工序间防锈效果、环保合规、综合生产成本多维度平衡。螯合型环保除锈剂依靠缓蚀‑螯合‑成膜复配体系,可以解决传统强酸药剂过腐蚀、高污染的痛点,但工艺效果依然受稀释浓度、温度、处理时长、漂洗干燥流程的共同约束。企业导入药剂必须完成试样验证,建立标准化作业指导书,做好槽液运维与后工序管控,才能稳定发挥药剂性能,降低工件报废与返工成本。本文所有工艺参数为工程参考,企业应结合自身工件材质、锈蚀实际状态,确定适合本厂受控工艺边界。
 苏公网安备32058302004438